

在德州利拿的橡胶密封件生产线上,硫化工艺是决定产品最终性能的临门一脚。然而,许多工程师发现,即使配方和混炼工艺稳定,最终制品的硬度、回弹或压缩永久变形等关键指标仍会批次性波动,外观也时有欠硫或过硫的迹象。排查了一圈前道工序,问题的根源常常指向被忽视的末端环节——大型工业硫化机的热板温度均匀性与压力分布。许多工厂在设备维护或选型时,过于关注吨位和开档尺寸,却忽略了热量能否均匀、稳定地传递到每一寸胶料这一核心。本文将聚焦热板设计、热传导路径及压力系统匹配,帮助您找到硫化工艺不稳定的设备端症结,并提供针对性的评估与优化思路。
硫化是一个对温度极其敏感的热化学反应过程。对于大型平板硫化机而言,其核心加热元件——热板,能否在整个工作面上提供高度一致的温场,直接决定了同一模腔内不同位置胶料的硫化程度是否同步。
常见误区与实际影响
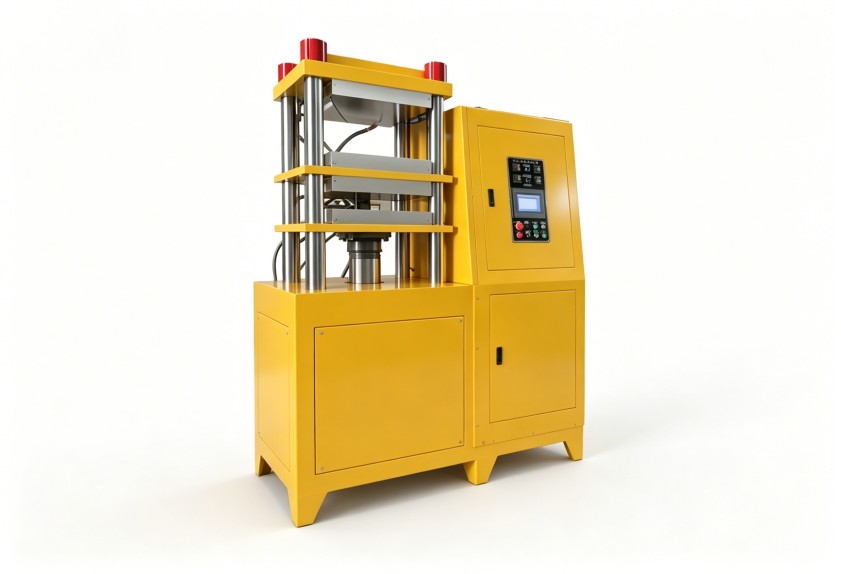
许多操作者仅通过监控热板中心点的热电偶温度来判断工况,这存在很大盲区。由于热板面积大、加热管布局、隔热层老化或热板本身变形,边缘与中心的实际温度可能存在显著差异。在德州利拿这样的生产基地,车间环境温度波动也可能加剧这种不均匀。其直接后果是:同一批次的密封件,位于模具边缘的产品可能欠硫(物理性能不足),而中心的则过硫(弹性下降、易老化),导致整体合格率下降和性能一致性差。
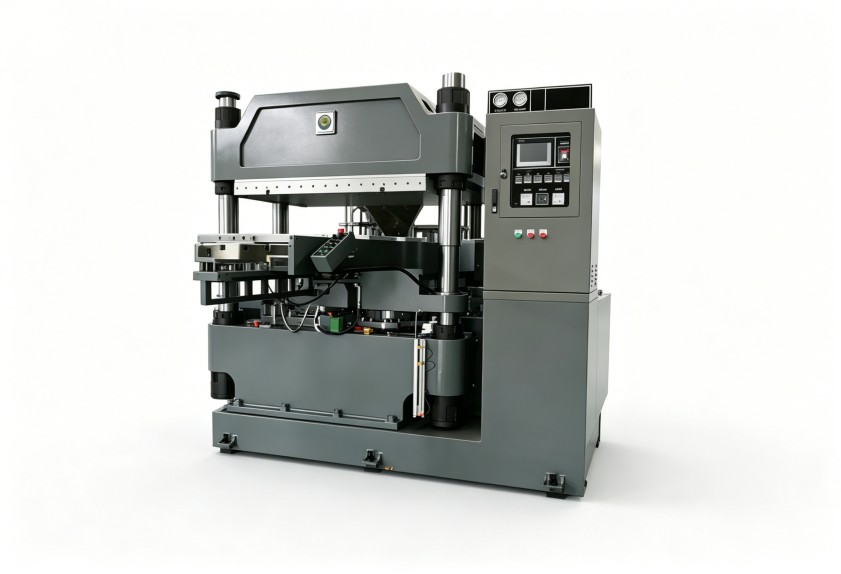
改善方向与评估要点
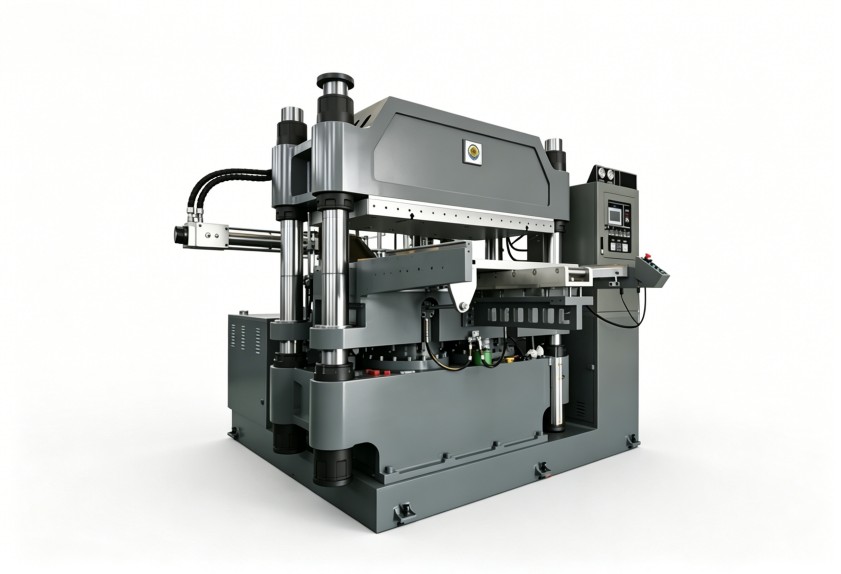
评估一台大型工业硫化机的热板性能,不能只看标称的加热功率或最高温度。更应关注:
稳定的压力不仅用于合模和成型,更是保证胶料与热板、模具紧密接触,实现高效热传导的物理基础。压力不稳或分布不均,会导致胶料与热源间存在微观气隙,形成绝热层,严重影响热量向制品内部的传递效率。
压力波动与热阻效应
对于多层硫化或大型密封制品的生产,若硫化机液压系统保压性能不佳,在漫长的硫化周期内压力出现衰减或波动,模具可能会发生微米级的抬升,破坏接触面的紧密性。这会引入空气隔热层,即使热板温度均匀,热量也无法有效传递给胶料,导致硫化不足,制品内部易产生气泡或分层。
系统匹配性考量
因此,在选择大型工业硫化机时,需将压力系统与加热系统作为一个整体评估:
橡胶密封件种类繁多,从O型圈到复杂的油封,其胶料配方、模具结构、硫化特性(正硫化时间、温度系数)差异很大。设备选型必须与具体工艺深度适配。
容积与层数并非唯一标准
除了常见的吨位、热板尺寸、层数、开档等参数,针对密封件生产,还需特别关注:
非标定制的价值所在
标准型号的设备有时难以完全匹配特殊工艺。例如,生产某些低硬度、高填充的硅胶密封件时,可能需要更精密的低压启动和缓慢升压功能以避免胶料蠕动;而生产超薄制品时,则对热板的升温速率有更高要求。这时,能够支持全流程非标定制的设备供应商,其价值就得以凸显。
再好的设备也离不开科学的维护。建立针对大型工业硫化机的预防性维护制度,是长期保障硫化工艺稳定性的成本最低的方式。
关键维护节点
操作人员的培训
确保操作与工艺人员理解温度、压力、时间三个硫化核心参数之间的耦合关系,以及设备状态如何影响这些参数。当他们能通过制品外观异常(如飞边厚度不均)反向推测设备可能的热板平行度或压力问题时,许多质量隐患就能被提前消除。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。

 18046916153
